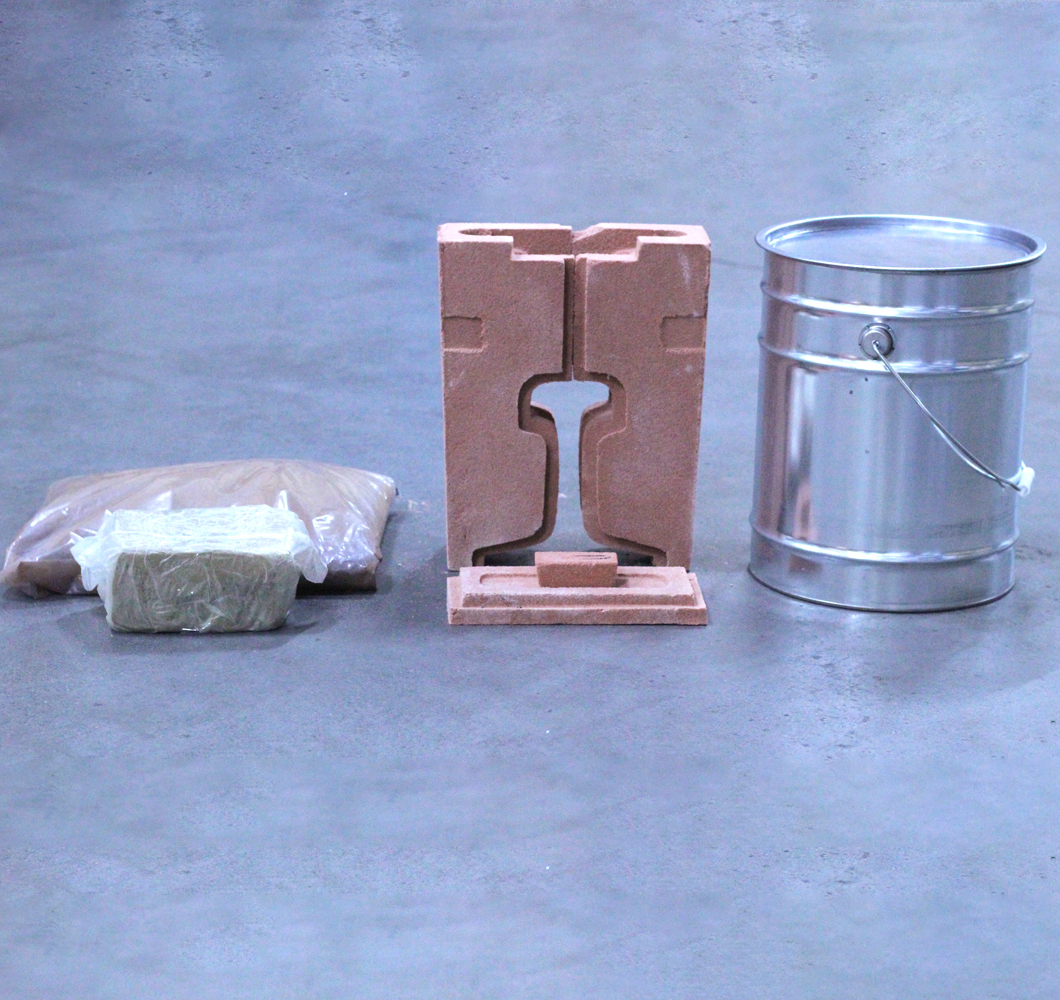
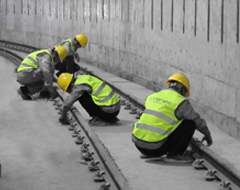
A soldagem Thermite utiliza a intensa reação exotérmica entre o alumínio e o oxigênio em altas temperaturas para gerar calor extremo, fundindo o metal em aço fundido e permitindo a soldagem de materiais metálicos, como trilhos. Os principais consumíveis incluem os quatro itens a seguir:
1. Porção de soldagem termite
 Composição
: Pó de óxido de ferro (reagente principal), pó de alumínio (combustível para a reação exotérmica) e aditivos de liga (por exemplo, ferroaço, ferromanganês, ferrovanádio) para melhorar as propriedades da solda.
Descrição
: A porção de soldagem termite é o material que sofre a reação exotérmica, produzindo aço fundido e escória em temperaturas superiores a 2.500°C. Ele apresenta portabilidade (equipamento mínimo necessário), alta eficiência (processo de soldagem rápido) e facilidade de operação, tornando-o adequado para aplicações de campo, incluindo reparo de trilhos e emendas em ferrovias, metrôs, linhas de bonde e linhas de produção industrial.
2. Molde de areia
Composição
: Feito de materiais resistentes ao calor, como areia de quartzo ou grafite.
Descrição
: Molde refratário usado para fixar e apoiar trilhos durante o processo de soldagem termite. Ele guia o aço fundido para a área da junta para formar a conexão soldada. O pré-aquecimento é obrigatório para eliminar a umidade e aumentar a resistência ao choque térmico.
3. Crisol de disparo único
Composição
: Fabricado em areia de quartzo comprimida e sinterizada, com revestimento externo de ferro.
Descrição
: Serve tanto como câmara de reação para a reação exotérmica de termite quanto como um sistema de auto-vazamento que libera automaticamente o aço fundido no molde de areia após a reação por meio de um mecanismo de vazamento integrado. Apresenta um design de uso único para garantir eficiência de reação consistente e eliminar riscos de contaminação cruzada
3. Areia de cimentação
Composição
: Formulado a partir de uma mistura precisamente misturada de areia de quartzo e bentonita.
Descrição
: Um material de vedação refratário usado para preencher cavidades entre o molde de areia e as superfícies do trilho para evitar vazamento de aço fundido (>2.500°C) e para manter a pressão metalostática durante a solidificação para juntas sem defeitos.
 中文
 Inglês
 Россия
 Deutsche
 Français
 Español
 Português
 العربية